

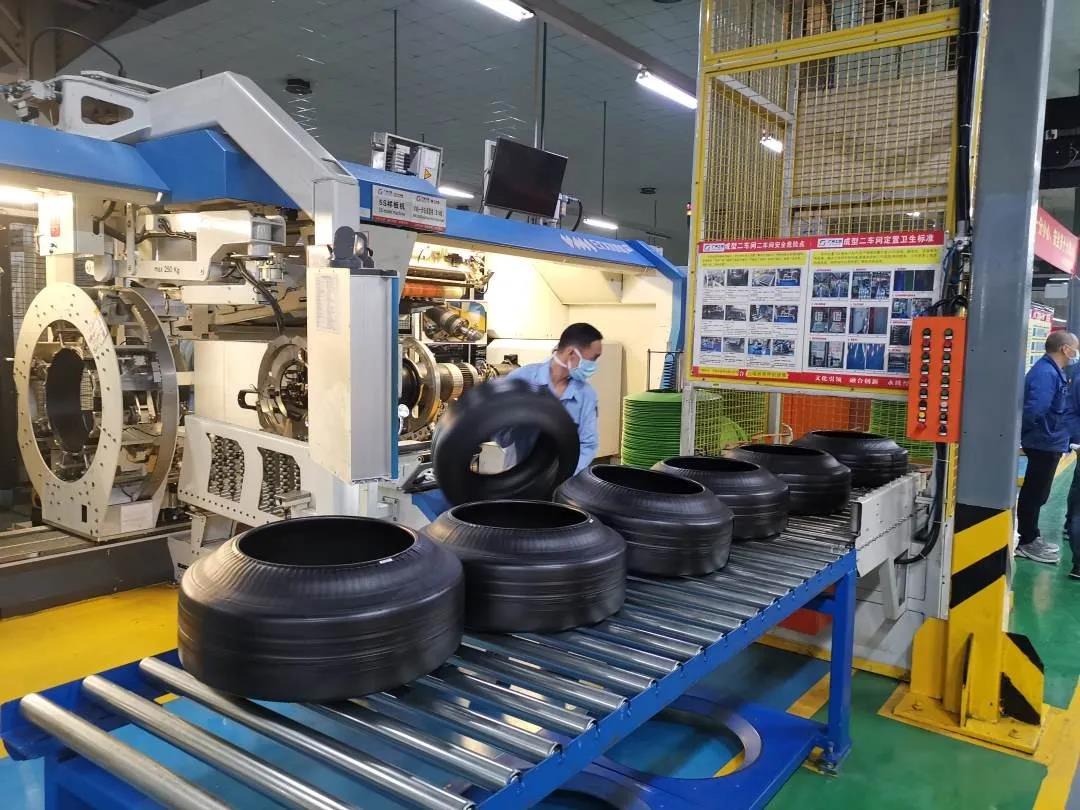
Riepu ražošanas konveijeru sistēmas
Ar zaļo riepu un gatavo riepu nevar rīkoties vienādi
Riepu rūpnīcas zaudē ražošanu, ja jaunās riepas pārāk ilgi gaida vai deformējas pirms sacietēšanas, gatavās riepas stāv rindā starp pārbaudes iekārtām vai izmēra maiņa prasa atkārtotu pielāgošanu starp konveijeriem, vadotnēm un šķirošanas joslām.
Materiāla plūsma parasti iet caur:
Riepu ražošana → “zaļo” riepu identifikācija un uzglabāšana → sacietēšana → dzesēšana → pārbaude → šķirošana un šķirošana → noliktava
Continental identificē ražošanu, vulkanizāciju un galīgo kvalitātes kontroli kā atsevišķus ražošanas posmus. Gatavās riepas pirms nonākšanas noliktavā var tikt vizuāli pārbaudītas, pārbaudītas ar rentgenu un veikt vienmērīguma pārbaudes. Katram posmam ir nepieciešama atšķirīga konveijera funkcija.
KONTROLĒJIET PLŪSMU PIRMS UN PĒC SASIEŠANAS
Zaļa riepa vēl nav ieguvusi vulkanizācijas laikā iegūto galīgo izturību un formu. Tāpēc tā jāpārvieto ar kontrolētu kontaktu, stabilu atbalstu un pārvietojumiem, kas nedeformē protektoru, bortu vai sānu malu.
Pēc sacietēšanas riepu var apstrādāt izturīgāk, taču līnijai joprojām ir jāuztur:
- riepu izmēra un specifikācijas identifikācija;
- pareiza orientācija pie testēšanas aprīkojuma;
- pieņemto, noraidīto un pārstrādāto riepu atdalīšana;
- kontrolēta uzkrāšana pirms pārbaudes;
- novirzīšana uz pareizo šķirošanas vai uzglabāšanas joslu.
Riepu klāsts un mašīnu cikls var ievērojami atšķirties. Viena pašreizējā pasažieru automašīnu riepu ražošanas platforma aptver13–24 collu riepas, zaļo riepu diametri līdz900 mmun publicētie cikla laiki37 sekundesvienai 205/55R16 konstrukcijai un42 sekundesvienai 215/65R16 konstrukcijai. Tās norādītais izmēra maiņas laiks ir līdz8 vai 18 minūtes, atkarībā no nepieciešamajām izmaiņām. Šie ir konkrētai mašīnai raksturīgie skaitļi, taču tie parāda, kāpēc konveijera jaudai un regulēšanas diapazonam jābalstās uz faktisko riepu matricu, nevis vienu nominālo izmēru.
37 sekunžu drukāšanas ciklā jauda ir aptuveni97 zaļas riepas stundāTāpēc 10 minūšu pārtraukums konservēšanas padevē var radīt apmēram16 riepaskam nepieciešama kontrolēta uzglabāšana vai novirzīšana. Uzglabāšanas metodei ir jāsaglabā riepu identitāte un jāizvairās no nesacietinātu produktu bojājumiem.
KONVEJERIJU RISINĀJUMI VISĀ RIEPU RAŽOTNĒ
CSTRANS var konfigurēt:
- lentes konveijeri zaļo riepu pārvietošanai un kontrolētam atbalstam;
- sekciju pacelšana, pagriešana un pārvietošana starp ēku, noliktavu un konservēšanas nodaļu;
- rullīšu konveijeri vulkanizētām riepām un stingriem pārvadātājiem;
- uzkrāšanās zonas pirms dzesēšanas un pārbaudes;
- svītrkoda vai RFID izsekošanas saskarnes;
- vizuālās, rentgena un vienmērīguma pārbaudes maršrutēšana;
- šķirošanas joslas pieņemtajām, pārstrādātajām un noraidītajām riepām;
- spirālveida vai pacēluma konveijeri, ja grīdas platība ir ierobežota.
Vienveidības pārbaudē var izmērīt izvirzījumu, izliekumus un iespiedumus, tāpēc konveijeram katra riepa ir jāpiegādā testa stacijā konsekventi, nezaudējot identifikāciju vai orientāciju.
CSTRANS sistēmas izmērus nosaka, ņemot vērā riepas diametru, platumu, svaru, riepu svaigumu vai sacietēšanu, mašīnas ciklus, nomaiņas matricu, atļautos saskares punktus un nepieciešamo uzglabāšanas daudzumu. Rezultāts ir kontrolēta riepu plūsma, nevis tikai lentes vai rullīšu līnija starp mašīnām.


