

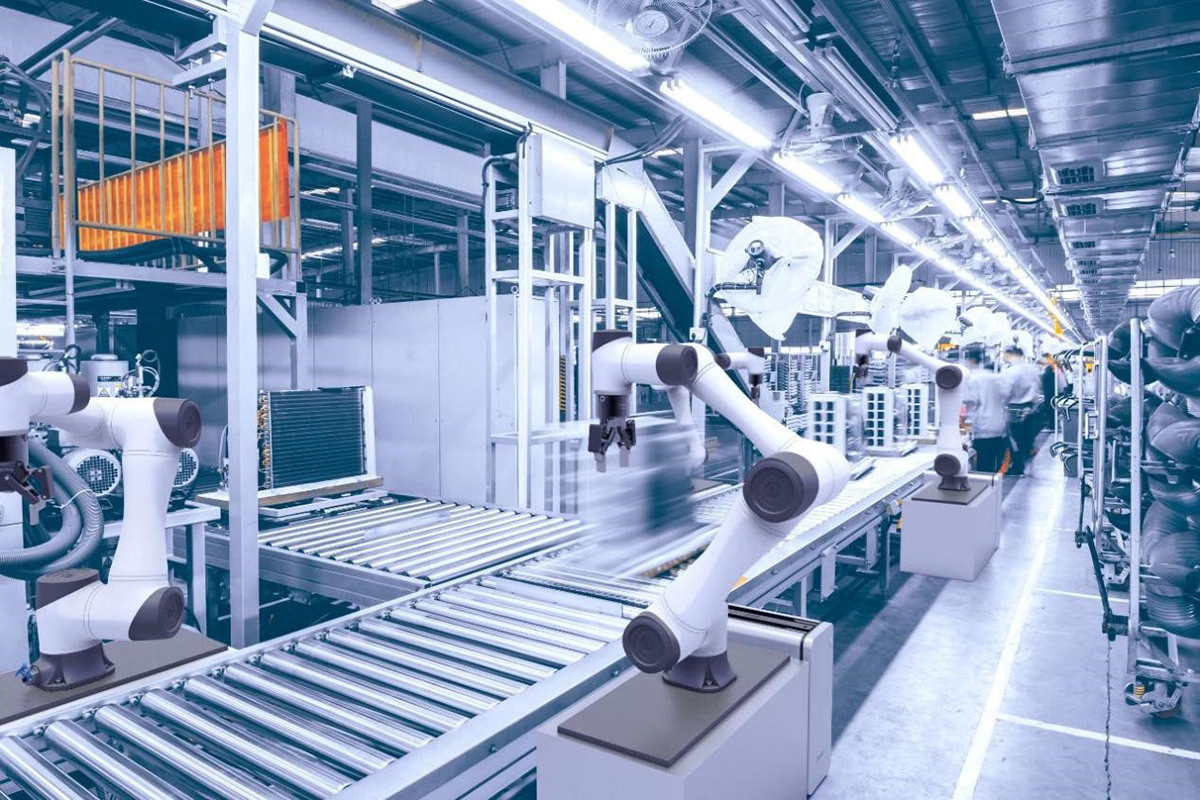
TIEŠA PĀRVADĀŠANA VAI PALETES PĀRVADĀŠANA
Stabilus produktus bieži var transportēt tieši uz elastīgiem ķēdes konveijeriem, ķēdes konveijeriem ar plakanu augšdaļu vai modulāriem lentes konveijeriem. Tiešā transportēšana nodrošina kompaktu maršrutēšanu un vienkāršus savienojumus starp mašīnām.
Palešu vai nesēju sistēmas ir piemērotākas, ja process prasa:
- atkārtojama produkta orientācija;
- automātiska montāža vai testēšana;
- individuāla produkta identifikācija;
- precīza atrašanās vietas noteikšana darba vietās;
- vairāki apstrādes ceļi;
- pārstrādāt un apiet cilpas.
Konveijers pārvieto paleti starp stacijām, savukārt speciālas apturēšanas un pozicionēšanas ierīces nosaka galīgo procesa pozīciju.
LĪNIJAS BALANSĒŠANA UN PROCESA KONTROLE
Lēnākā darbība nosaka līnijas ilgtspējīgo ražību. Konveijera ātruma palielināšana nevar labot nelīdzsvarotu montāžas vai pārbaudes procesu.
CSTRANS var integrēt:
- palešu pieturas un pozicionēšanas vienības;
- uzkrāšanās pirms mainīga cikla stacijām;
- pacelšanas un pārvietošanas moduļi paralēliem procesiem;
- sekciju apvienošana, sadalīšana un apvedceļš;
- pārstrādāšanas un noraidīšanas maršrutēšana;
- sensoru un RFID saskarnes;
- tieša un paletizēta transportēšana vienā sistēmā.
Pirms izkārtojuma pabeigšanas tiek pārbaudīts produktu klāsts, nesēja slodze, staciju saskarnes, cikla laiki, kļūmju novēršanas secība un nepieciešamie nepabeigtie darbi.
Mērķis ir kontrolēta vienas daļas plūsma, kas nodrošina katra procesa apgādi, neradot nevajadzīgu uzkrāšanos starp stacijām.


